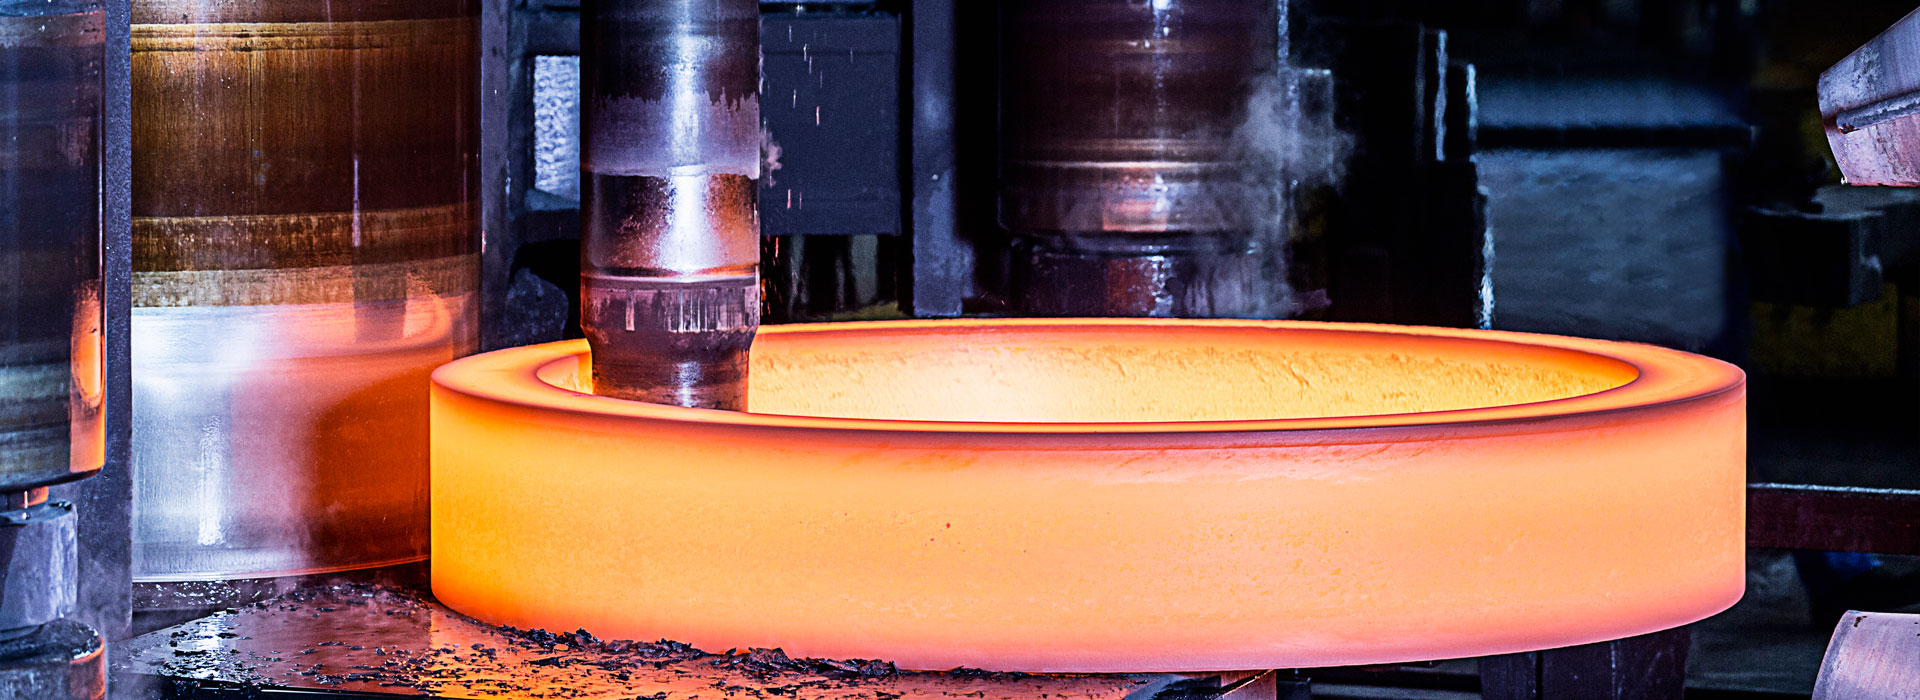
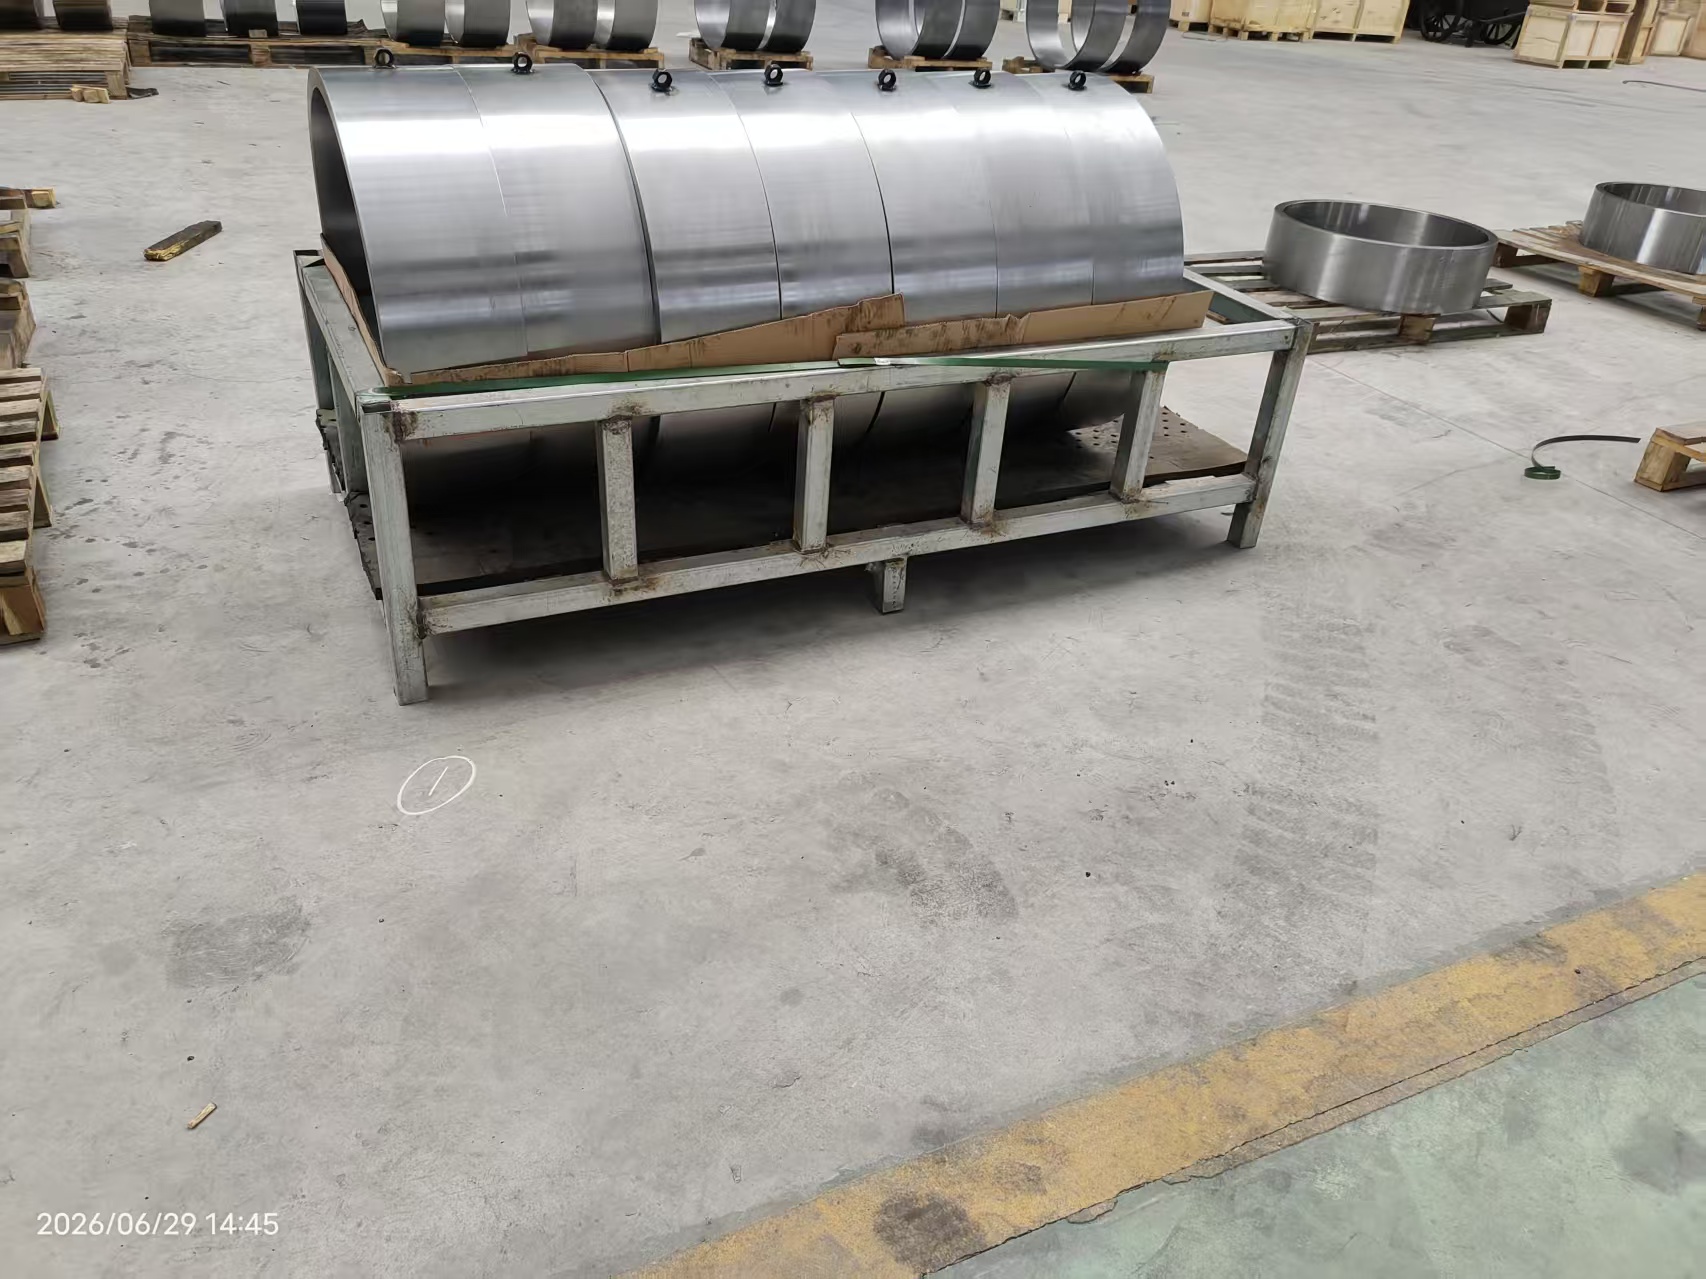
การคัดสรรวัตถุดิบคุณภาพสูงสำหรับการตีขึ้นรูปทางทะเล
การคัดสรรวัตถุดิบคุณภาพสูงสำหรับการเดินเรือการตีขึ้นรูป
เมื่อเลือกวัตถุดิบคุณภาพสูงสำหรับการตีขึ้นรูปในทะเล จำเป็นต้องคำนึงถึงปัจจัยต่างๆ เช่น คุณสมบัติของวัสดุ การปรับตัวต่อสิ่งแวดล้อม กระบวนการผลิต และมาตรฐานอุตสาหกรรมอย่างครอบคลุม ต่อไปนี้เป็นขั้นตอนและประเด็นสำคัญ:
1. ชี้แจงประเภทวัสดุและสถานการณ์การใช้งาน
สำหรับการตีขึ้นรูปทางทะเล การเลือกวัสดุควรขึ้นอยู่กับวัตถุประสงค์เฉพาะ:
เหล็กกล้าคาร์บอน (เช่น เหล็กกล้ามารีนคลาส A และคลาส D): ใช้สำหรับส่วนประกอบโครงสร้างของเรือ (เช่น โครง ส่วนรองรับดาดฟ้า) จะต้องเป็นไปตามข้อกำหนดด้านความแข็งแรงและความสามารถในการเชื่อมสูง
โลหะผสมเหล็ก (เช่น เหล็ก Cr-Mo, เหล็ก Ni-Cr): ใช้สำหรับส่วนประกอบสำคัญของเครื่องยนต์ เช่น เพลาข้อเหวี่ยงและเกียร์ โดยจะต้องทนทานต่อความล้าและแรงกระแทก
เหล็กกล้าไร้สนิม (เช่น 316L, เหล็กดูเพล็กซ์): ใช้สำหรับวาล์วน้ำทะเล ตัวปั๊ม ฯลฯ ในสภาพแวดล้อมที่มีการกัดกร่อน ซึ่งต้องการความต้านทานการกัดกร่อนสูง
โลหะผสมไทเทเนียม: ใช้ในเรือระดับไฮเอนด์หรือส่วนประกอบพิเศษ (เช่น ชิ้นส่วนของเรือดำน้ำ) มีความทนทานต่อการกัดกร่อน น้ำหนักเบา แต่มีต้นทุนสูง
2. การควบคุมองค์ประกอบทางเคมี
สอดคล้องกับมาตรฐาน: ปฏิบัติตามสมาคมการจำแนกประเภท (เช่น ABS, DNV, LR, CCS) หรือมาตรฐานสากล (ASTM, EN)
องค์ประกอบที่ไม่บริสุทธิ์ต่ำ: เนื้อหาของกำมะถัน (S) และฟอสฟอรัส (P) ควรอยู่ที่ 0.025% เพื่อหลีกเลี่ยงความเปราะร้อนและความเปราะบางเย็น
การปรับปรุงองค์ประกอบของโลหะผสม: การเติมนิกเกิล (Ni) ช่วยเพิ่มความทนทานที่อุณหภูมิต่ำ โครเมียม (Cr) ช่วยเพิ่มความต้านทานการกัดกร่อน และโมลิบดีนัม (Mo) ปรับปรุงโครงสร้างของเกรน
3. ข้อกำหนดด้านประสิทธิภาพทางกล
ความแข็งแรงและความเหนียว: ความแข็งแรงของผลผลิต (≥ 355 MPa), ความต้านทานแรงดึง (≥ 490 MPa) และพลังงานกระแทกที่อุณหภูมิต่ำ (-40°C: ≥ 27 J)
ความต้านทานการกัดกร่อน: เลือกเหล็กที่ทนทานต่อการกัดกร่อนของน้ำทะเล (เช่น เหล็กที่มีทองแดง (Cu) หรือนิกเกิล (Ni)) หรือดำเนินการปรับสภาพพื้นผิว (เช่น การชุบสังกะสี)
ประสิทธิภาพการต่อต้านความล้า: ด้วยกระบวนการตีขึ้นรูปและการบำบัดความร้อน โครงสร้างเกรนได้รับการปรับให้เหมาะสมและลดข้อบกพร่องภายใน
4. ข้อกำหนดกระบวนการผลิต
กระบวนการถลุง: ใช้เตาไฟฟ้าร่วมกับการกลั่นภายนอกเตาหลอม (LF/VD) เพื่อลดปริมาณก๊าซ (H, O, N) และปรับปรุงความบริสุทธิ์
กระบวนการตีขึ้นรูป: ตรวจสอบให้แน่ใจว่าอัตราส่วนการตีขึ้นรูปเพียงพอ (≥ 3:1) ปรับแต่งโครงสร้างเกรน ควบคุมอุณหภูมิการตีขั้นสุดท้ายเพื่อหลีกเลี่ยงความร้อนสูงเกินไปหรือร้อนเกินไป
กระบวนการบำบัดความร้อน: การทำให้เป็นมาตรฐาน การชุบ และการแบ่งเบาบรรเทา (การชุบ + การแบ่งเบาบรรเทา) เพื่อให้แน่ใจว่าโครงสร้างสม่ำเสมอและขจัดความเครียดที่ตกค้าง
5. คุณสมบัติซัพพลายเออร์และการประกันคุณภาพ
คุณสมบัติการรับรอง: ซัพพลายเออร์จะต้องได้รับการรับรองจากสมาคมการจำแนกประเภท (เช่น การรับรองโรงงาน ABS) และมีระบบการจัดการคุณภาพ ISO 9001
บันทึกคุณภาพ: จัดเตรียมเอกสารสำหรับการตรวจสอบย้อนกลับของวัสดุ (เช่น หมายเลขเตาหลอม ชุดการบำบัดความร้อน) และรายงานการทดสอบของบุคคลที่สาม (เช่น SGS)
การสนับสนุนทางเทคนิค: ซัพพลายเออร์จำเป็นต้องช่วยเหลือในการแก้ไขปัญหากระบวนการ (เช่น การปรับพารามิเตอร์การเชื่อมให้เหมาะสม)
6. การตรวจสอบและทวนสอบ
การตรวจสอบที่เข้ามา:
การวิเคราะห์องค์ประกอบทางเคมี (ตรวจพบโดยสเปกโตรมิเตอร์)
การทดสอบคุณสมบัติทางกล (แรงดึง การกระแทก ความแข็ง)
การทดสอบแบบไม่ทำลาย (การทดสอบอัลตราโซนิก UT, การทดสอบอนุภาคแม่เหล็ก MT)
การตรวจสอบโดยบุคคลที่สาม: วัสดุสำคัญต้องได้รับการตรวจสอบ ณ สถานที่โดยสมาคมการจำแนกประเภท (เช่น CCS) หรือได้รับการทดสอบซ้ำที่ห้องปฏิบัติการที่เชื่อถือได้
ส่งคำถาม
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา
นโยบายความเป็นส่วนตัว